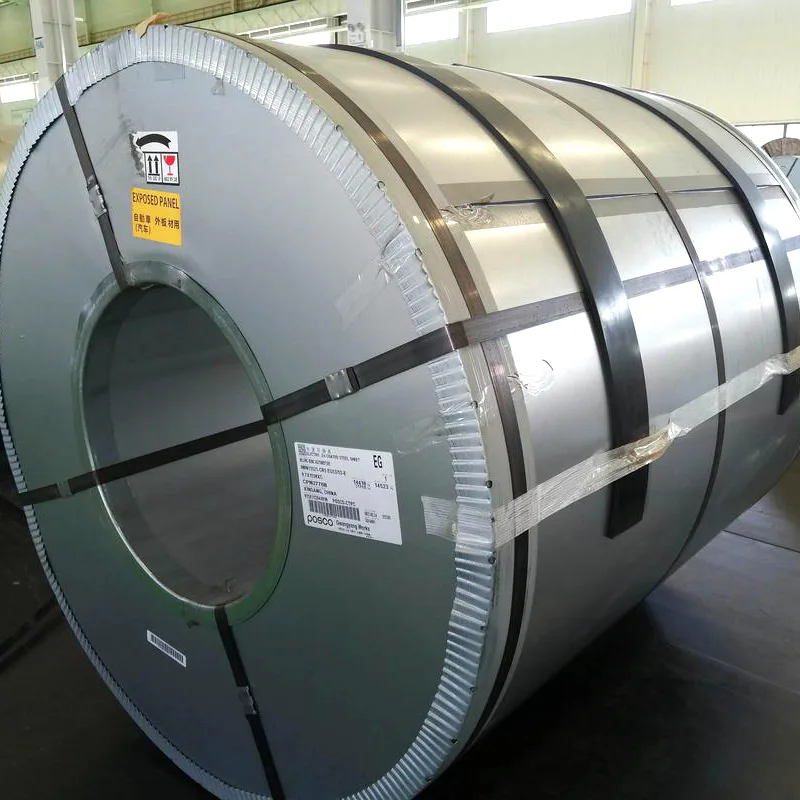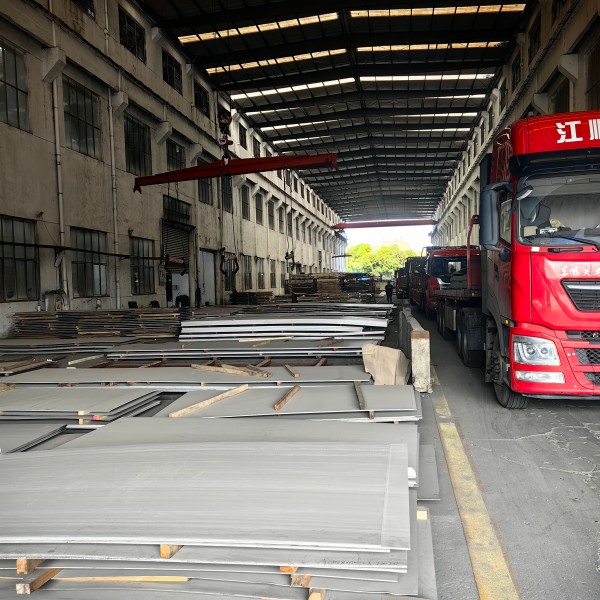
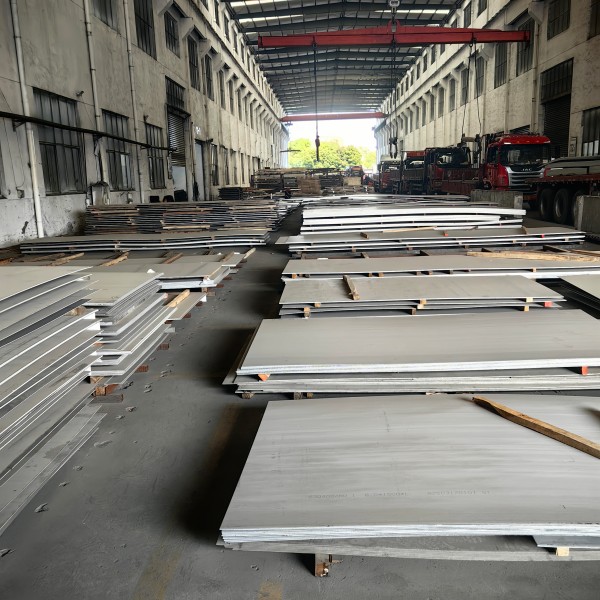
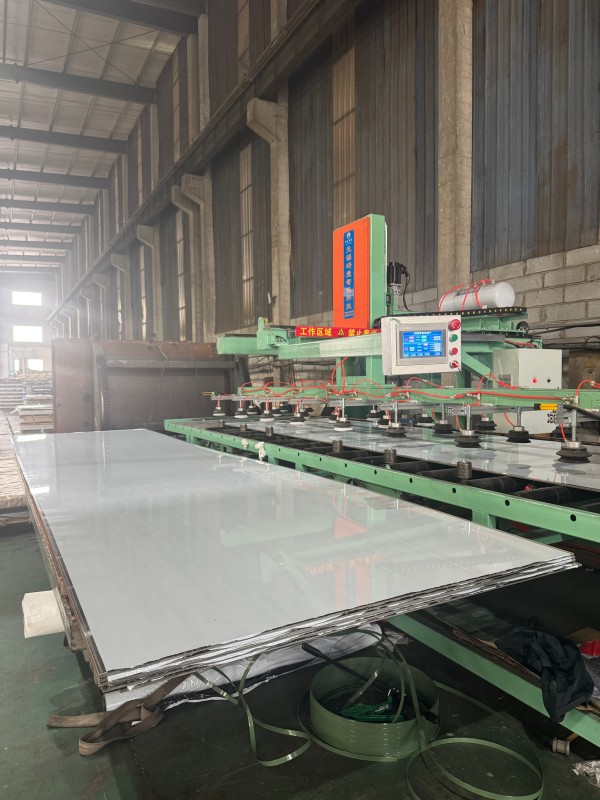
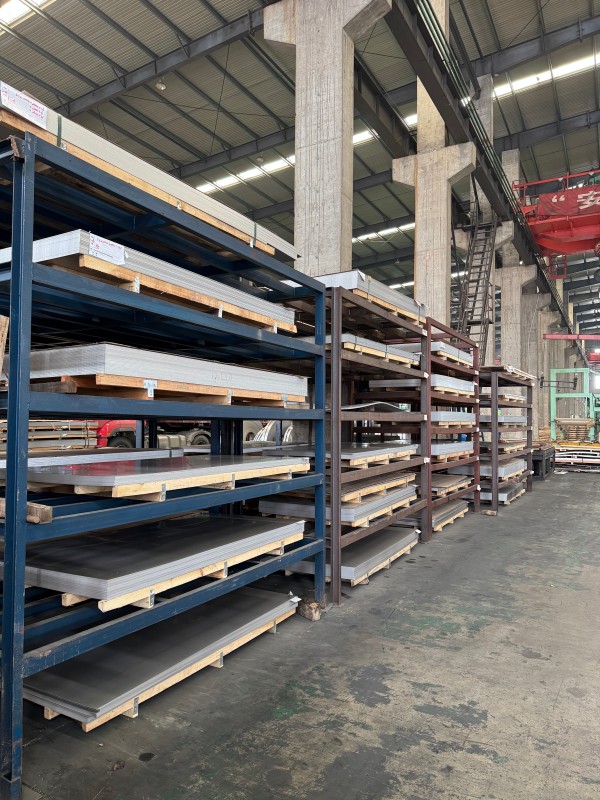
Tấm thép không gỉ 304 cán nóng
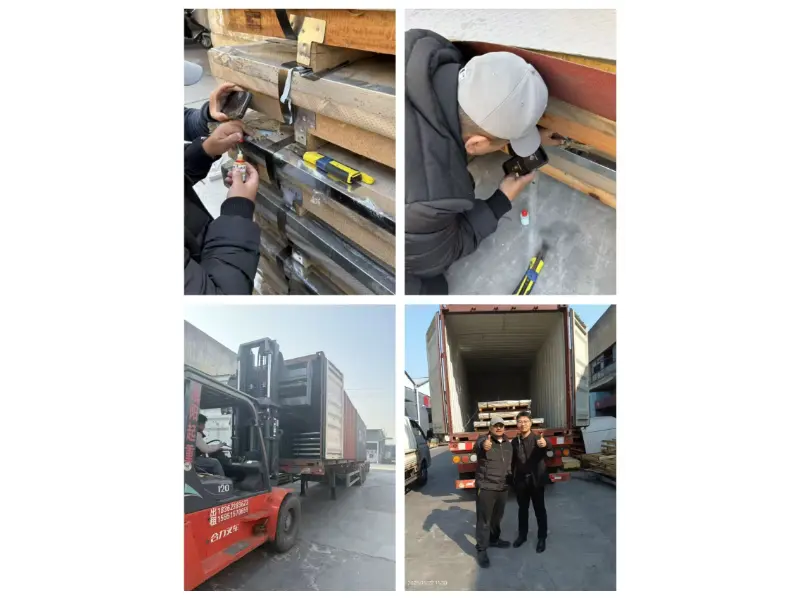
Tấm thép không gỉ 304 cán nóng cung cấp chuỗi cung ứng dịch vụ hoàn chỉnh. Về mặt xử lý kích thước, chúng tôi hỗ trợ cân bằng chiều dài cố định, rạch chính xác và cắt các bộ phận có hình dạng không đều, với khả năng kiểm soát dung sai nghiêm ngặt để đáp ứng nhu cầu lắp ráp chính xác. Nhà máy hàng đầu Trung Quốc của chúng tôi đảm bảo chất lượng; Mỗi lô tấm đều có chứng chỉ chất lượng vật liệu của nhà sản xuất ban đầu và chúng tôi cung cấp các dịch vụ xác minh như kiểm tra quang phổ và kiểm tra không phá hủy, hỗ trợ kiểm tra lại của bên thứ ba.
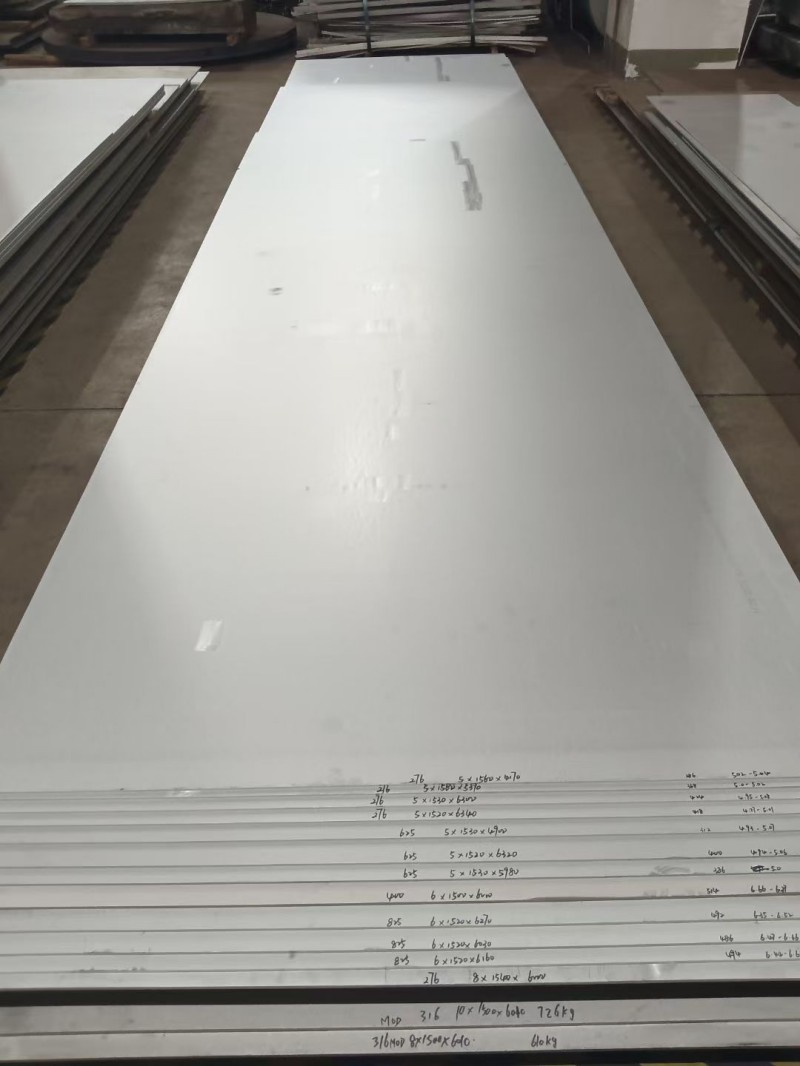
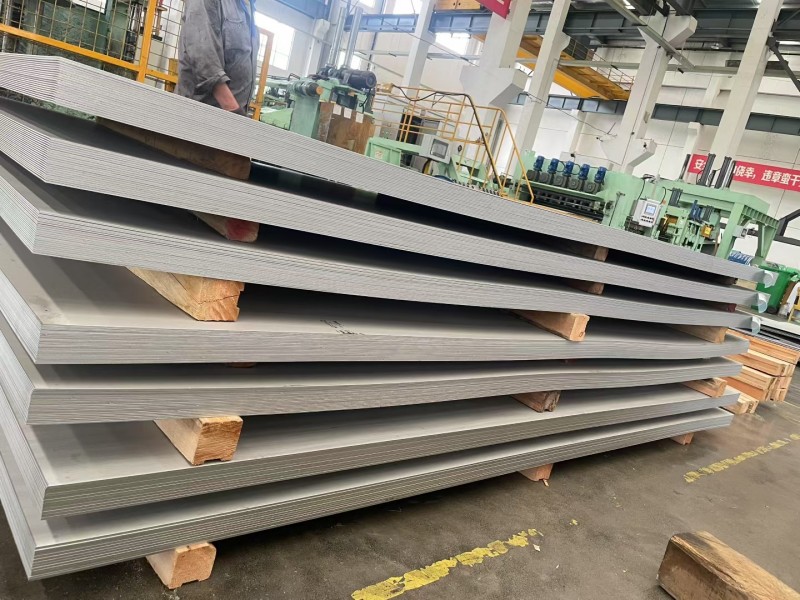
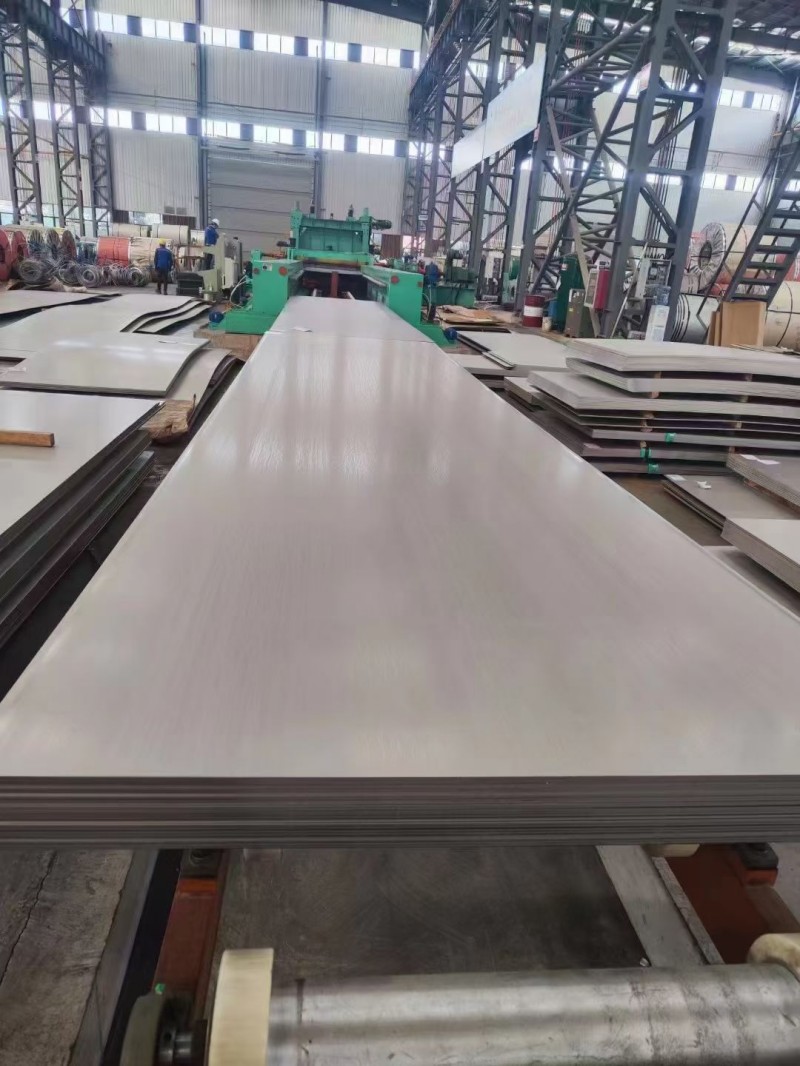
Tấm thép không gỉ 304 cán nóng là tấm thép không gỉ austenit được sử dụng rộng rãi trong các lĩnh vực công nghiệp, phù hợp với tiêu chuẩn quốc gia GB/T 4237 và các tiêu chuẩn quốc tế như ASTM và JIS, với nhiều thông số kỹ thuật đa dạng. Phạm vi độ dày tiêu chuẩn của nhà máy của chúng tôi là 3,0mm-60mm, với các tấm cực dày có thể tùy chỉnh lên đến 200mm. Chiều rộng tấm phổ biến nhất là 1500mm, 1800mm và 2000mm, với chiều dài tiêu chuẩn là 6000mm và kích thước không chuẩn cũng có thể được tùy chỉnh. Bề mặt hoàn thiện tiêu chuẩn là được cán nóng và ngâm số 1, với vẻ ngoài màu trắng bạc mờ đồng nhất. Các tấm mỏng trung bình (3-12mm) chủ yếu được sử dụng cho khung thiết bị và các bộ phận kết cấu đô thị, trong khi các tấm dày hơn (16mm trở lên) được sử dụng rộng rãi trong các bình chịu áp lực, bể chứa hóa chất, máy móc hạng nặng và các ứng dụng chịu áp lực nặng khác.
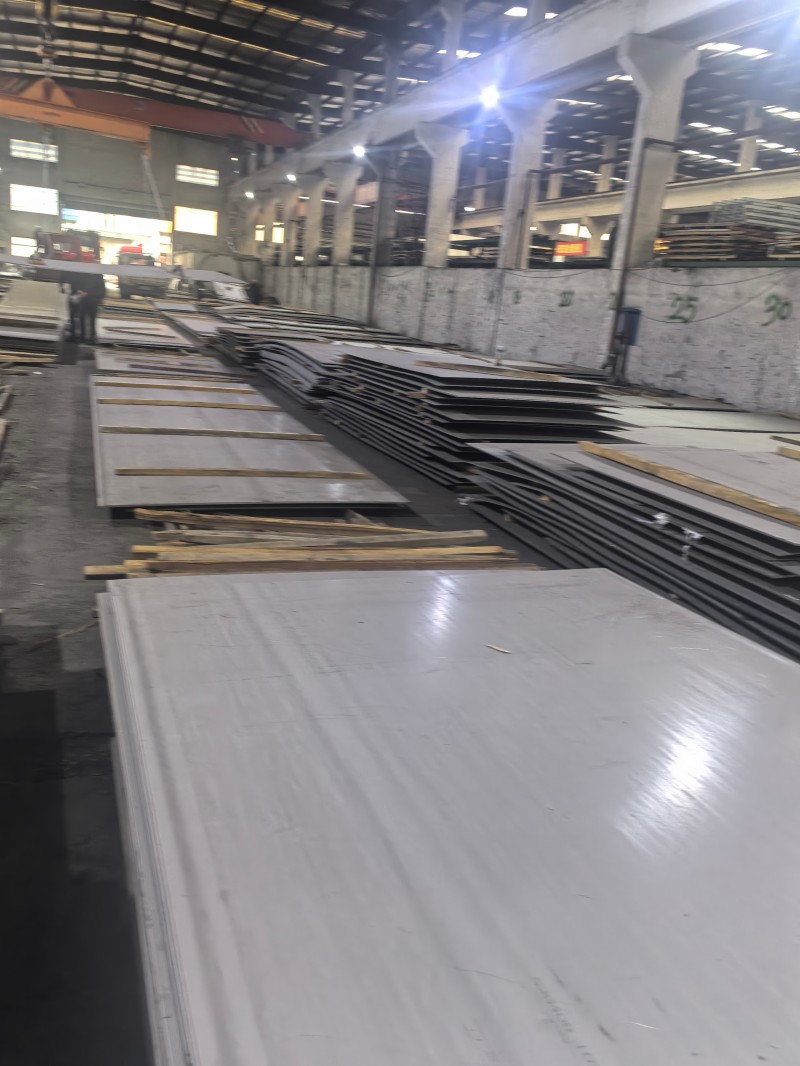
Quy trình sản xuất lõi thép không gỉ 304 cán nóng
I. Chuẩn bị và gia nhiệt tấm
Cơ sở nguyên liệu: Tấm thép không gỉ austenit 304 đúc liên tục, độ dày tiêu chuẩn 150-250mm
Tiền xử lý: Các vết nứt bề mặt mài, tạp chất và các khuyết tật cơ bản khác trước khi đưa vào lò
Thiết bị sưởi ấm: Lò dầm đi bộ
Thông số quy trình: Gia nhiệt đồng đều trong phạm vi 1200-1250oC
Các điểm kiểm soát chính: Đạt được cấu trúc austenit một pha, giảm khả năng chống biến dạng và tránh quá nhiệt và kết tủa làm suy giảm crom giữa các hạt
II. Quá trình cán thô
Tiền xử lý: Khử cặn bằng nước áp suất cao để loại bỏ cặn oxit sơ cấp khỏi bề mặt và ngăn không cho nó bị ép vào bề mặt tấm
Phương pháp cán: Cán qua lại nhiều lần trên máy nghiền thô
Kết quả tạo hình: Tấm dày 200mm được cán thành tấm trung gian 30-60mm
Các điểm kiểm soát chính: Kiểm soát dung sai chiều rộng và độ phẳng của tấm, sàng lọc hạt sơ bộ
III. Kết thúc quá trình cán
Khả năng tương thích của thiết bị
Tấm mỏng 3-12mm: 7 Máy cán liên tục dành cho tấm vừa và nặng (14mm trở lên): Máy nghiền đảo chiều một chân đế
Ba chỉ số kiểm soát cốt lõi
Nhiệt độ cán cuối cùng: Ổn định trong phạm vi austenit 900-1000oC để ngăn chặn sự kết tủa pha giòn
Độ chính xác độ dày: Hệ thống kiểm soát độ dày tự động AGC, độ chính xác tiêu chuẩn quốc gia ± 0,1 ~ ± 0,3mm
Kiểm soát hình dạng tấm: Đảm bảo độ phẳng của tấm thông qua công nghệ uốn và dịch chuyển cuộn
Thách thức về quy trình: Thép không gỉ 304 có khả năng chống biến dạng cao hơn nhiều so với thép carbon thông thường, đòi hỏi tải trọng máy nghiền và độ chính xác hình dạng cuộn cao hơn
IV. Làm mát và tạo hình dòng chảy tầng
Quá trình làm mát: Hệ thống làm mát dòng chảy tầng để làm mát đồng đều và kiểm soát chính xác tốc độ làm mát
Mục đích cốt lõi: Để tránh các hạt thô và đảm bảo các đặc tính cơ học đồng đều và ổn định như độ bền và độ dẻo của tấm
Phương thức nhận
Tấm mỏng 3-12mm: Được cuộn thành cuộn thép cán nóng để dễ dàng xử lý và vận chuyển liên tục
Tấm dày 14mm: Cắt trực tiếp theo chiều dài thành các tấm dày vừa phải.
V. Ủ giải pháp (Quy trình khóa cốt lõi)
Sự cần thiết của quá trình: Cán nóng và làm nguội sẽ kết tủa các hợp chất crom cacbua, gây ra sự suy giảm crom giữa các hạt và làm giảm đáng kể khả năng chống ăn mòn.
Thông số quy trình: Làm nóng đến 1050-1100oC và giữ, sau đó làm mát nhanh bằng nước/không khí đến nhiệt độ phòng.
Chức năng cốt lõi: Cacbua hòa tan hoàn toàn vào ma trận austenit, khóa cấu trúc một pha và khôi phục khả năng chống ăn mòn và độ dẻo.
Lựa chọn thiết bị:
Tấm cán: Xử lý hàng loạt trong lò ủ liên tục
Tấm dày: Lò ủ kiểu xe đẩy
VI. Dưa chua và thụ động
Chức năng cốt lõi: Loại bỏ lớp oxit dày đặc sau khi cán nóng và ủ, tạo thành màng thụ động trên bề mặt để cải thiện khả năng chống ăn mòn cơ bản.
Quy trình hai giai đoạn:
Tẩy trước bằng axit sunfuric: Làm lỏng cấu trúc vảy oxit
Axit nitric + Axit hydrofluoric Hỗn hợp axit tẩy cuối cùng: Loại bỏ triệt để lớp oxit và đồng thời hoàn thành quá trình thụ động.
Bề mặt thành phẩm: Bề mặt cán nóng tiêu chuẩn số 1 màu trắng bạc mờ đồng nhất
Các điểm kiểm soát chính: Kiểm soát chính xác tỷ lệ dung dịch axit và thời gian ngâm để tránh tẩy axit quá mức và ăn mòn giữa các hạt.
VII. Hoàn thiện và kiểm tra nhà máy
Quy trình hoàn thiện: Máy san phẳng chỉnh sửa hình dạng tấm, bộ phận cắt cạnh cắt các cạnh và cắt chiều dài theo kích thước xác định.
Quy trình kiểm tra
Kiểm tra cuộn/tấm: Dung sai độ dày, chất lượng bề mặt
Xác minh lấy mẫu: Tính chất cơ học, thành phần hóa học
Giao hàng tận nơi: Cấp giấy chứng nhận chất lượng gốc của nhà máy
Những yếu tố nào ảnh hưởng đến giá inox 304 cán nóng?
I. Chi phí nguyên liệu thô: Hỗ trợ cơ bản cốt lõi cho biến động giá
Chi phí nguyên vật liệu chiếm khoảng 80% tổng chi phí của tấm thép không gỉ 304 cán nóng, khiến chúng trở thành động lực chính dẫn đến biến động giá cả.
1. Nguyên liệu thô gốc niken: Thép không gỉ 304 chứa 8% -10,5% niken. Chi phí niken chiếm gần một nửa chi phí nguyên liệu thô, khiến nó trở thành yếu tố biến động giá mạnh nhất. Các nhà máy thép trong nước chủ yếu sử dụng gang có hàm lượng niken cao và thép không gỉ 304 làm nguồn niken, được bổ sung một lượng nhỏ niken điện phân. Giá niken LME quốc tế, chính sách xuất khẩu quặng niken/sắt niken của Indonesia và sự chuyển hướng nhu cầu niken sang pin năng lượng mới đều ảnh hưởng trực tiếp đến giá thành của kim loại tấm.
2. Nguyên liệu sắt thép: Thép không gỉ 304 chứa 18% -20% crom. Sắt sắt có hàm lượng carbon cao là mặt hàng hợp kim có giá thành lớn thứ hai. Những thay đổi về nguồn cung ở các nước sản xuất lớn như Nam Phi và Kazakhstan, cũng như tỷ lệ sử dụng năng lực sản xuất sắt thép trong nước, sẽ ảnh hưởng đến việc định giá kim loại tấm thông qua việc cân nhắc chi phí.
3. Năng lượng và vật liệu phụ trợ: Cán nóng là quá trình tiêu tốn nhiều năng lượng. Biến động về giá điện và than cốc ảnh hưởng trực tiếp đến chi phí lăn bánh. Đồng thời, giá nguyên liệu hóa chất dùng để tẩy rửa và thụ động cũng sẽ ảnh hưởng nhẹ đến giá thành cuối cùng của bề mặt dưa muối cán nóng số 1.
II. Cơ cấu cung và cầu: Động lực trực tiếp của biến động giá ngắn hạn
1. Bên cung: Kế hoạch giải phóng công suất và bảo trì/cắt giảm sản xuất của các nhà máy thép không gỉ lớn trong nước trực tiếp xác định nguồn cung thị trường giao ngay. Công suất mới đi vào hoạt động và làn sóng thép cán nóng nhập khẩu sẽ làm tăng áp lực cung ứng thị trường và hạn chế tăng giá. Khi các hạn chế bảo vệ môi trường và kiểm soát tiêu thụ năng lượng được thắt chặt, tốc độ vận hành của nhà máy thép giảm và nguồn cung giảm sẽ hỗ trợ giá cả.
2. Bên cầu: Thép 304 cán nóng chủ yếu được sử dụng trong bể chứa hóa chất, bình chịu áp lực, máy móc hạng nặng và cơ sở hạ tầng đô thị. Tỷ lệ vận hành và lịch trình khởi công dự án của các ngành hạ nguồn quyết định trực tiếp nhu cầu mua sắm. Ngành này trải qua những mùa cao điểm và mùa thấp điểm. Nhu cầu cao điểm trong “Tháng 9 vàng và Tháng 10 bạc” và thời gian dự trữ cuối năm/đầu năm có xu hướng đẩy giá lên cao, trong khi nhu cầu yếu hơn vào mùa thấp điểm mùa hè gây áp lực giảm giá.
3. Mức tồn kho: Tồn kho xã hội và tồn kho của nhà máy thép phản ánh trực tiếp mối quan hệ cung cầu. Khi hàng tồn kho tiếp tục tích lũy và hàng giao ngay chất đống, thương nhân và nhà máy thép sẵn sàng hạ giá để di chuyển hàng tồn kho; khi hàng tồn kho giảm xuống mức thấp, các nhà cung cấp sẵn sàng duy trì giá hơn, khiến giá có nhiều khả năng tăng hơn là giảm.
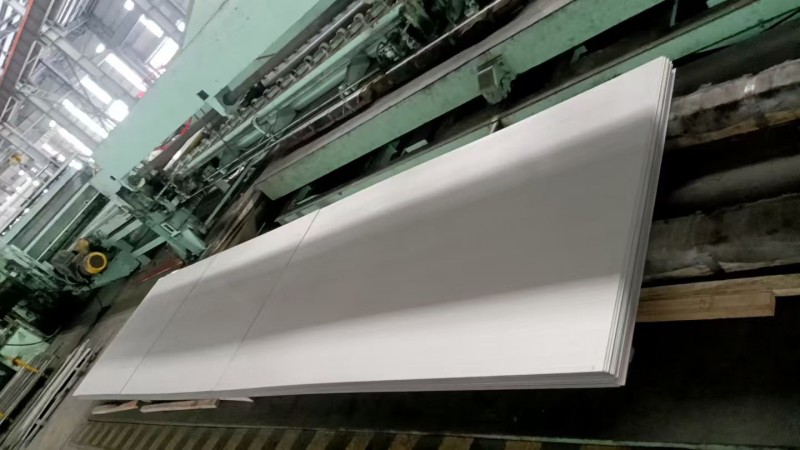
Tấm inox 304 cán nóng cùng chất liệu có thể có chênh lệch giá đáng kể do thông số kỹ thuật, tiêu chuẩn và yêu cầu gia công:
1. Độ dày và chiều rộng: Tấm mỏng vừa phải tiêu chuẩn 3-12mm được định giá dựa trên độ dày. Các tấm dày hơn 16mm yêu cầu nhiều lượt cán hơn và có chu kỳ sản xuất dài hơn, dẫn đến giá tăng theo độ dày. Các tấm cực dày trên 60mm có rào cản sản xuất cao và công suất hạn chế, dẫn đến phí bảo hiểm đáng kể hơn. Về chiều rộng tấm, chiều rộng tiêu chuẩn 1500mm có giá thấp nhất, trong khi tấm rộng 1800mm, 2000mm và chiều dài không chuẩn đều có mức tăng giá khác nhau.
2. Tiêu chuẩn và dung sai: Các tấm tuân theo các tiêu chuẩn khác nhau như GB/T 4237 (tiêu chuẩn quốc gia Trung Quốc), ASTM (tiêu chuẩn Mỹ) và JIS (tiêu chuẩn Nhật Bản) có các yêu cầu về thành phần và dung sai khác nhau, dẫn đến chênh lệch giá. Các tấm có dung sai dương và các tấm bình chịu áp lực yêu cầu thử nghiệm không phá hủy từng tấm sẽ đắt hơn các tấm công nghiệp thông thường.
3. Dịch vụ gia công thêm: Giá cơ bản dành cho bề mặt ngâm số 1. Quá trình xử lý thứ cấp, chẳng hạn như san phẳng CNC, rạch, cắt laser, phun cát/kéo dây, v.v., sẽ phải chịu phí xử lý bổ sung cho mỗi quy trình, cuối cùng sẽ làm tăng giá mua cuối cùng.
Danh mục liên quan
Gửi yêu cầu
Thông tin liên lạc
-
Địa chỉ
Hanyu Jingu, Khu công nghệ cao, thành phố Tế Nam, tỉnh Sơn Đông, Trung Quốc
-
điện thoại
-
E-mail
Nếu có thắc mắc về Thép Carbon, Thép không gỉ, Thép mạ kẽm hoặc bảng giá, vui lòng để lại email cho chúng tôi và chúng tôi sẽ liên hệ trong vòng 24 giờ.


Tin tức Khuyến nghị